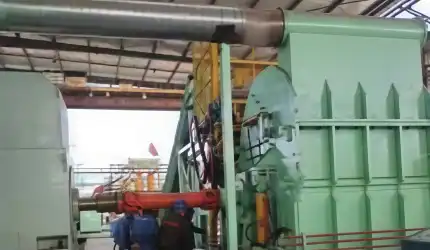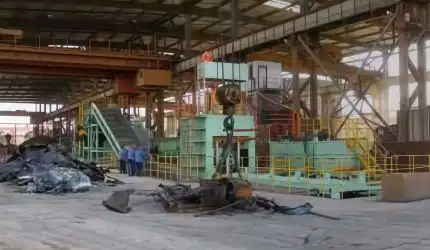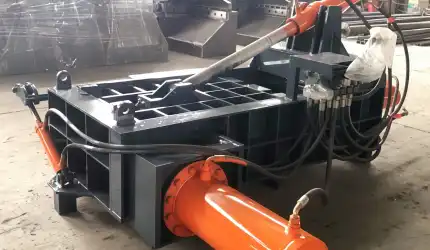
Одностанционные ножницы-мосты для резки лома в больших объёмах
“Режет всё подряд — усилие резания от 63 до 500 тонн.“
От спутанных арматурных стержней и конструкционной стали до целых кузовов автомобилей — нарезка до длины, пригодной для загрузки в печь.
- Две серии, один стандарт: Линейка ножниц-мостов Q91Y и ножницы-крокодилы DJ-EYJ грузоподъёмностью от 63 до 500 т
- Головка ножниц из литой стали: Направляющие с тремя рабочими поверхностями и быстрая беспрерывная регулировка зазора между ножами
- Импортная «начинка»: Компоненты Schneider / Siemens под управлением ПЛК одностанционной системы
Мостовые ножницы для металла Dingjoin — в продаже
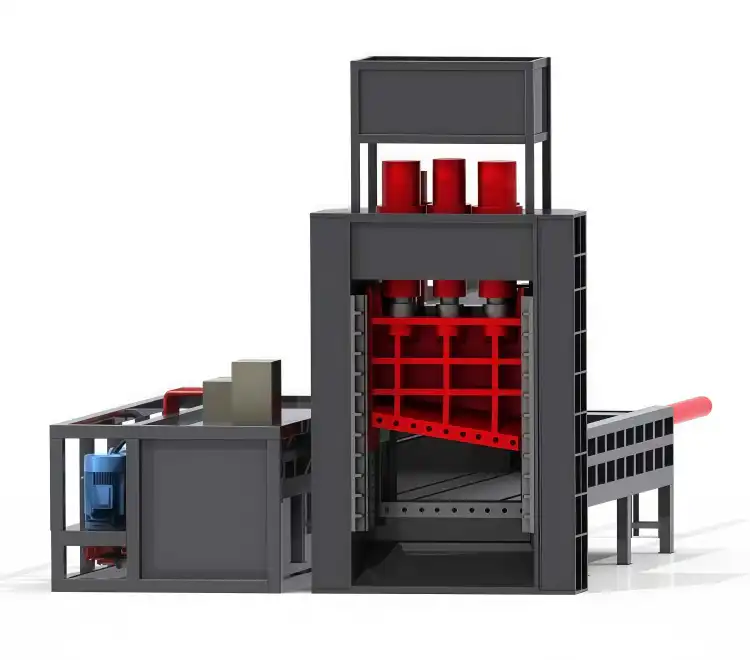
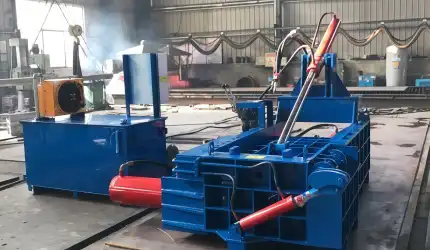
Полноформатные мостовые ножницы, осуществляющие прессование, фиксацию и резку объёмного лома в автоматическом режиме.
Мостовые ножницы Q91Y
Ширина и усилие резания:
Открытие до 3000 мм, рабочее давление ≤750 МПа
Двигатель и подача:
От 2×30 до 6×90 кВт, подача гидроцилиндром / цепью
Области применения:
Кузова автомобилей, конструкционная сталь, сортовой прокат, лёгкий и средний лом с низким содержанием углерода.
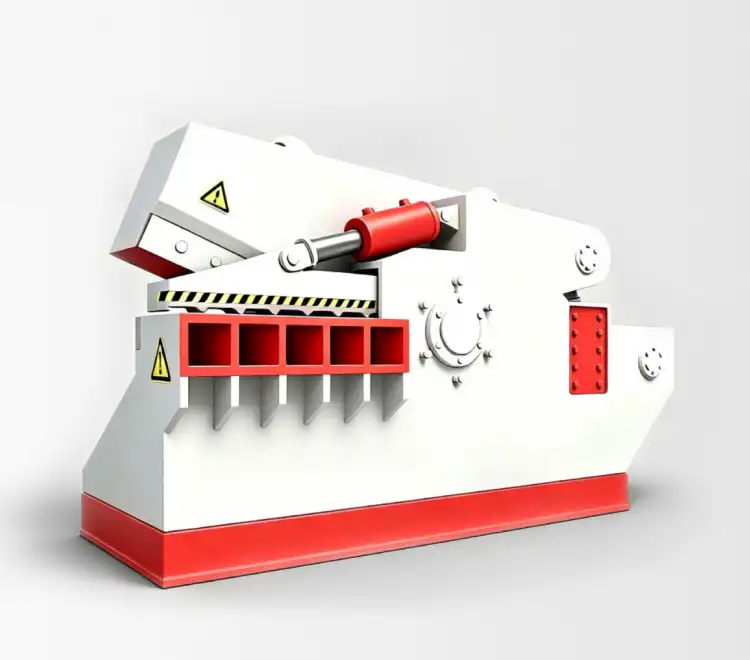
Ножницы челюстного типа, надёжно режущие массивные материалы благодаря простой и маловероятной в отказах конструкции.
Ножницы-крокодилы DJ-EYJ
Усилие резания:
От 63 до 500 т в 9 типоразмерах
Ножи и частота резания:
Длина ножей — 600–1800 мм, частота резания — 8–16 раз/мин
Области применения:
Арматурные стержни, круглая сталь, трубы, обрезки листового проката, лом от демонтажа автомобилей после окончания срока службы.
Решения Dingjoin по мостовым ножницам
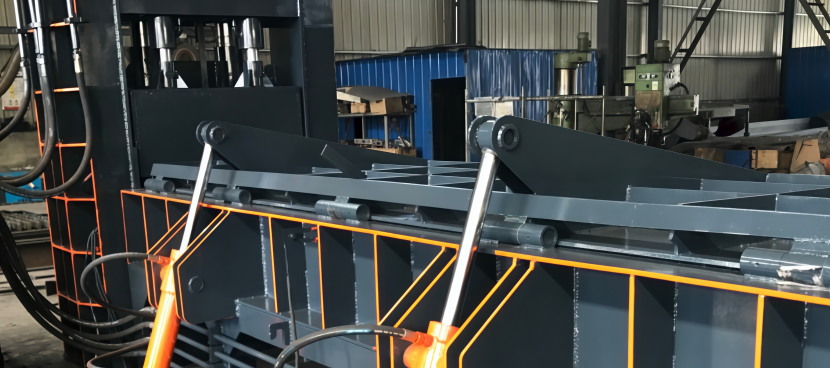
Головка ножниц из литой стали Единое литьё — без компромиссов.
Головка ножниц изготовлена методом литья как единое монолитное тело, а не сварена из листов стали; именно это конструктивное решение определяет предельную мощность мостовых ножниц. Литая головка равномерно распределяет колоссальную нагрузку при резании и устойчива к усталостным трещинам, которые со временем образуются в зонах сварных швов менее надёжных машин. Поэтому ножницы Dingjoin продолжают уверенно резать конструкционную сталь, сортовой прокат и целые автомобильные кузова задолго до того, как сварная головка начнёт выходить из строя. Это разница между инструментом, способным выдержать годы работы на полной нагрузке, и тем, что вскоре превратится в объект ремонта.
Направляющие с тремя рабочими поверхностями Направление с трёх сторон обеспечивает более прямой рез.
Вместо направления ползуна по двум поверхностям Dingjoin направляет его по трём, а дополнительная поверхность контакта кардинально изменяет поведение станка под нагрузкой. Дополнительное сопротивление растяжению предотвращает скручивание или смещение ползуна при встрече с неудобной, плотной заготовкой, обеспечивая идеальную параллельность лезвий на всём ходе. В результате получается более чистая линия реза, снижается боковая нагрузка на цилиндр, движение становится плавнее, а срок службы направляющих и лезвий заметно увеличивается — всё это достигается за счёт конструктивных особенностей, ценность которых проявляется лишь после тысяч требовательных резов.
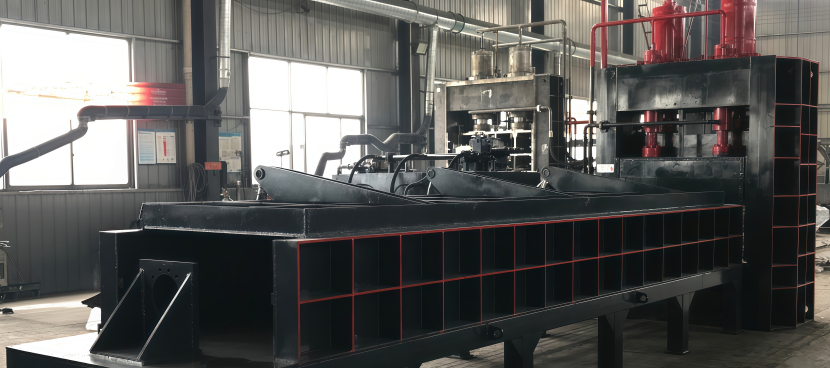
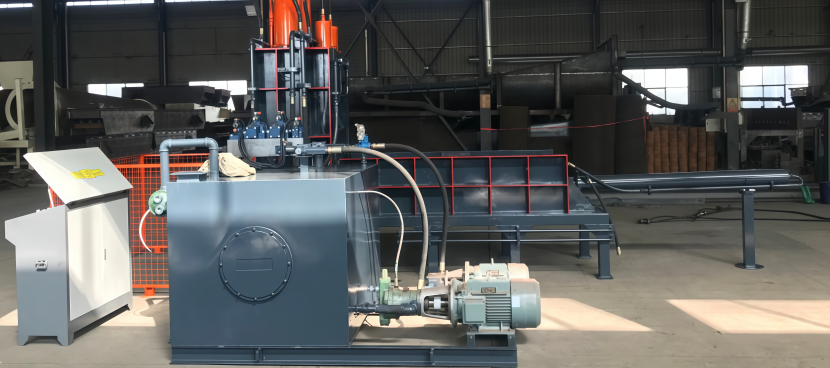
Автоматический ход с энкодерным управлением Ножницы «думают», прежде чем опуститься.
Технология самодиагностики хода с использованием энкодера непрерывно считывает реальную высоту материала под пресс-головой и автоматически устанавливает величину открытия ползуна в соответствии с этой высотой. Вместо выполнения полного хода при каждом цикле ножницы перемещаются лишь на ту дистанцию, которая действительно необходима для обработки текущей заготовки, устраняя избыточные холостые перемещения. За полную смену такая «возвращённая» подвижность суммируется в существенное ускорение циклов и снижение гидравлического энергопотребления: станок режет больше тонн в час при меньшем энергопотреблении — интеллект, который окупается как за счёт повышения производительности, так и за счёт снижения эксплуатационных затрат.
Беспрерывная регулировка зазора между ножами Настройте зазор заново, не отключая питание.
По мере износа износостойких плит зазор между лезвиями естественным образом увеличивается; в традиционных ножницах это приводит к неразрезанным прядям, заклиниванию материала и потерям нескольких часов на остановку станка и повторную регулировку направляющих с помощью прокладок. Dingjoin решает эту проблему, позволяя корректировать зазор между лезвиями без остановки станка, устраняя прежний компромисс между поддержанием качества реза и потерей времени на производство. Высокопрочные износостойкие плиты на пресс-устройстве, боковых упорах и стенках толкателя увеличивают интервалы обслуживания, а когда регулировка всё же требуется, она больше не «стоит» вам целой смены.
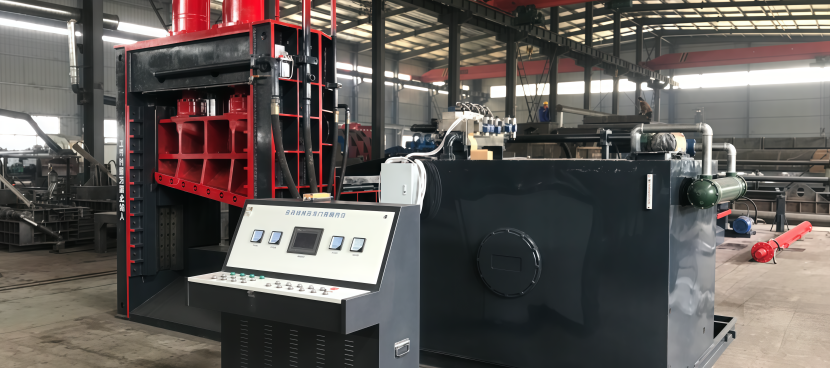
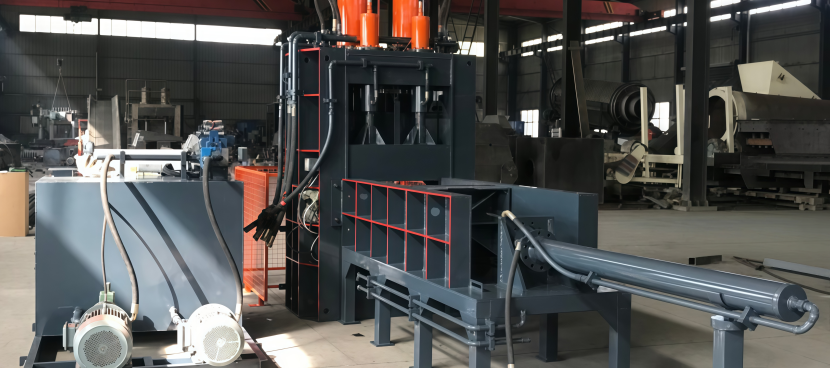
ПЛК Schneider / Siemens Импортный «мозг», управление с единой станции.
Электрическое «сердце» ножниц состоит из импортных компонентов Schneider (Франция) и Siemens (Германия), выбранных за надёжность, необходимую на высоконагруженном пункте приёма металлолома. Единый программируемый логический контроллер (ПЛК) координирует весь цикл прессования, подачи и резки, позволяя одному оператору управлять всем процессом с одной станции и отслеживать текущие данные на сенсорном экране. Система обладает мощной функцией самодиагностики, отображает и обрабатывает состояние каждой подсистемы, а также может передавать эксплуатационные данные на удалённый компьютер для мониторинга и диагностики на расстоянии.
Решения Dingjoin по мостовым ножницам
Головка ножниц из литой стали
Стальной литой режущий узел: единое литьё без компромиссов.
Головка ножниц изготовлена методом литья как единое монолитное тело, а не сварена из листов стали; именно это конструктивное решение определяет предельную мощность мостовых ножниц. Литая головка равномерно распределяет колоссальную нагрузку при резании и устойчива к усталостным трещинам, которые со временем образуются в зонах сварных швов менее надёжных машин. Поэтому ножницы Dingjoin продолжают уверенно резать конструкционную сталь, сортовой прокат и целые автомобильные кузова задолго до того, как сварная головка начнёт выходить из строя. Это разница между инструментом, способным выдержать годы работы на полной нагрузке, и тем, что вскоре превратится в объект ремонта.
Направляющие с тремя рабочими поверхностями
Направляющие скольжения с трёх сторон: направление с трёх сторон обеспечивает более прямой рез.
Вместо направления ползуна по двум поверхностям Dingjoin направляет его по трём, а дополнительная поверхность контакта кардинально изменяет поведение станка под нагрузкой. Дополнительное сопротивление растяжению предотвращает скручивание или смещение ползуна при встрече с неудобной, плотной заготовкой, обеспечивая идеальную параллельность лезвий на всём ходе. В результате получается более чистая линия реза, снижается боковая нагрузка на цилиндр, движение становится плавнее, а срок службы направляющих и лезвий заметно увеличивается — всё это достигается за счёт конструктивных особенностей, ценность которых проявляется лишь после тысяч требовательных резов.
Автоматический ход с энкодерным управлением
Автоматическая регулировка хода по энкодеру: ножницы «думают», прежде чем опуститься.
Технология самодиагностики хода с использованием энкодера непрерывно считывает реальную высоту материала под пресс-головой и автоматически устанавливает величину открытия ползуна в соответствии с этой высотой. Вместо выполнения полного хода при каждом цикле ножницы перемещаются лишь на ту дистанцию, которая действительно необходима для обработки текущей заготовки, устраняя избыточные холостые перемещения. За полную смену такая «возвращённая» подвижность суммируется в существенное ускорение циклов и снижение гидравлического энергопотребления: станок режет больше тонн в час при меньшем энергопотреблении — интеллект, который окупается как за счёт повышения производительности, так и за счёт снижения эксплуатационных затрат.
Беспрерывная регулировка зазора между ножами
Непрерывная корректировка зазора между ножами: изменение зазора без отключения питания.
По мере износа износостойких плит зазор между лезвиями естественным образом увеличивается; в традиционных ножницах это приводит к неразрезанным прядям, заклиниванию материала и потерям нескольких часов на остановку станка и повторную регулировку направляющих с помощью прокладок. Dingjoin решает эту проблему, позволяя корректировать зазор между лезвиями без остановки станка, устраняя прежний компромисс между поддержанием качества реза и потерей времени на производство. Высокопрочные износостойкие плиты на пресс-устройстве, боковых упорах и стенках толкателя увеличивают интервалы обслуживания, а когда регулировка всё же требуется, она больше не «стоит» вам целой смены.
ПЛК Schneider / Siemens
ПЛК Schneider / Siemens — импортный «мозг», управление с одной станции.
Электрическое «сердце» ножниц состоит из импортных компонентов Schneider (Франция) и Siemens (Германия), выбранных за надёжность, необходимую на высоконагруженном пункте приёма металлолома. Единый программируемый логический контроллер (ПЛК) координирует весь цикл прессования, подачи и резки, позволяя одному оператору управлять всем процессом с одной станции и отслеживать текущие данные на сенсорном экране. Система обладает мощной функцией самодиагностики, отображает и обрабатывает состояние каждой подсистемы, а также может передавать эксплуатационные данные на удалённый компьютер для мониторинга и диагностики на расстоянии.
Что режут наши мостовые ножницы
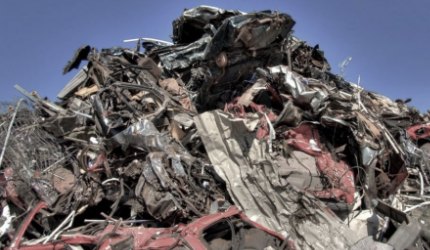
Кузова автомобилей после окончания срока службы
Полные кузова легковых автомобилей и фургонов подаются напрямую в бункер. Пресс-голова уплотняет их, после чего литая стальная головка разрезает кузов на короткие отрезки, готовые к загрузке в плавильную печь — без ручного удержания, только непрерывная подача в темпе, задаваемом самими ножницами.
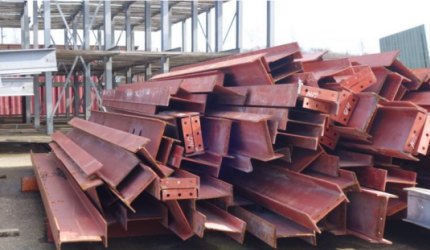
Строительные и профильные стальные изделия
Двутавровые балки, швеллеры, уголки и тяжелые секционные отходы от демонтажа и изготовления. При усилии резания до 500 т на линии «крокодил» и проемах до 3000 мм на ганtry-линии плотная конструкционная сталь разрезается в холодном состоянии на однородные куски, пригодные для загрузки в печь.
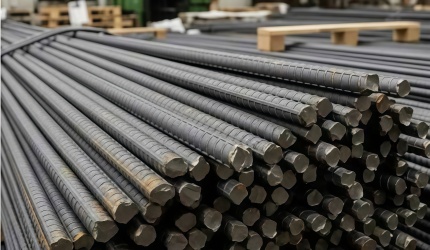
Арматура, круглый прокат и трубы
Спутанная, изогнутая и связанная в пучки арматура, круглый прокат и трубы, которые забивают более лёгкие машины. Зубчатые ножницы DJ-EYJ с челюстным действием разрезают такие заготовки со скоростью 8–16 раз в минуту, точно калибруя их для переплавки или последующей продажи.
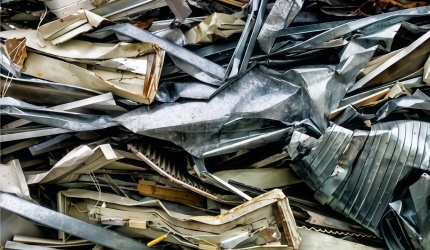
Лёгкий и средний лом низкоуглеродистой стали
Профили, тонкостенные секции и упакованный лёгкий материал, требующие предварительного прессования перед резкой. Гидравлический привод обеспечивает надёжные и воспроизводимые ходы, превращая рыхлый низкоуглеродистый лом в аккуратные, удобные для транспортировки отрезки, соответствующие требованиям подачи в печь.
Технические характеристики металлических ножниц-порталов
Технические характеристики ножниц-порталов
| Модель | Сила резания (т) | Производительность (т/ч) | Длина режущей кромки ножа (мм) | Частота резания (раз/мин) | Мощность (кВт) |
|---|---|---|---|---|---|
| DJ‑LMJ‑315 | 315 | 3–5 | 1200 | 2–4 | 22×2 |
| DJ‑LMJ‑400 | 400 | 4–7 | 1400 | 2–4 | 37×2 |
| DJ‑LMJ‑500 | 500 | 5–8 | 1500 | 2–4 | 45×2 |
| DJ‑LMJ‑630 | 630 | 8–10 | 1600 | 2–4 | 45×3 |
| DJ‑LMJ‑800 | 800 | 12–15 | 1800 | 2–4 | 55×3 |
| DJ‑LMJ‑1000 | 1000 | 15–20 | 2000 | 2–4 | 55×4 |
| DJ‑LMJ‑1250 | 1250 | 20–30 | 2500 | 2–4 | 55×4 |
Технические характеристики челюстных ножниц
| Модель | Сила резания (т) | Сила прессования материала (т) | Длина ножа (мм) | Открытие (мм) | Частота резания (раз/мин) | Спецификация резания (мм) | Мощность двигателя (кВт) |
|---|---|---|---|---|---|---|---|
| DJ‑EYJ‑63 | 63 | 16 | 600 | 280 | 9–16 | 30×30, Ø35 | 7.5 |
| DJ‑EYJ‑100 | 100 | 16 | 600 | 280 | 9–16 | 40×40, Ø45 | 11 |
| DJ‑EYJ‑120 | 120 | 20 | 600 | 280 | 9–16 | 45×45, Ø50 | 15 |
| DJ‑EYJ‑160 | 160 | 25 | 700 | 320 | 9–16 | 55×55, Ø63 | 18.5 |
| DJ‑EYJ‑200 | 200 | 25 | 800 | 380 | 9–16 | 65×65, Ø75 | 22 |
| DJ‑EYJ‑250 | 250 | 26 | 1000 | 480 | 9–16 | 70×70, Ø80 | 30 |
| DJ‑EYJ‑315 | 315 | 42 | 1200 | 520 | 8‑16 | 80*80 Φ90 | 37 |
| DJ‑EYJ‑400 | 400 | 42 | 1500 | 700 | 8‑16 | 90*90 Φ100 | 44 |
| DJ‑EYJ‑500 | 500 | 42 | 1800 | 900 | 8‑16 | 100*100 Φ110 | 44 |
Gantry Shear vs. Crocodile Shear — Which One Fits Your Scrap?
Both machines cut cold scrap into furnace-ready lengths, but they get there in very different ways, handle very different material, and sit at very different price and footprint points. Here is a straight comparison so you can match the machine to the scrap you actually feed. Dingjoin builds both families — the Q91Y gantry line for high-volume yards and the DJ-EYJ crocodile line for focused, solid-section cutting — so the right answer is whichever one earns most on your floor.
Принцип работы каждого типа
A gantry shear is a full box-feed machine: material is loaded into a large bin, a press head compacts it from above, a side compression device squares it up, and only then does the shear cylinder drive down through the whole compressed mass. Because it presses, holds and cuts in one automated cycle, it swallows bulky, loose, mixed scrap — including whole car shells — without an operator ever touching the material.
A crocodile shear works like a pair of jaws hinged at one end, named for the way the upper blade closes onto the lower like a crocodile’s mouth. It has no box and no press head; you feed solid pieces into the throat and the jaw bites through them. Simple, compact and cheap to run, it is built for cutting dense, defined sections rather than compacting loose piles.
Какой выбрать?
| Критерий | Crocodile Shear (DJ-EYJ) | Gantry Shear (Q91Y) |
|---|---|---|
| Режущее действие | Hinged jaw biting solid pieces | Press-compact then full-box shear |
| Наиболее эффективен при переработке | Rebar, round bar, pipe, structural sections | Car shells, loose light scrap, mixed feed |
| Feed style | Manual feed of defined pieces | Bin-loaded by grab, unattended cutting |
| Force range | 63 t to 500 t | 2×30 up to 6×90 kW drive, ≤750 Mpa |
| Footprint & cost | Compact, low investment and upkeep | Larger plant, higher throughput |
| Output rhythm | 8–16 cuts/min on solids | Continuous box cycles for volume |
Choose the crocodile shear when your work is cutting solid, defined scrap — rebar, bar, pipe and sections — and you want a simple, low-fault machine with modest running cost.
Step up to the gantry shear when you handle loose, bulky, mixed scrap in volume and need the machine to press and cut it unattended.
Dingjoin Gantry Shear Prices & ROI Analysis
Прямая заводская структура ценообразования
You pay Dingjoin for the machine, not for a chain of agents. The one-piece cast shear head, three-face slide rails and heavy frame are all built in-house, so the price reflects the steel and the engineering — not the markup of a trading company reselling someone else’s shear.
- Crocodile Line (DJ-EYJ-63 to DJ-EYJ-500): 7.5–44 kW, 63–500 t force — compact, low investment, low running cost for solid-section cutting.
- Gantry Line (Q91Y-315W to Q91Y-2000W): 2×30 up to 6×90 kW — full box-feed automation for high-volume, unattended cutting.
Разборка показателей окупаемости (ROI): как машина окупает себя
A shear replaces slow, dangerous, consumable-hungry torch work with one automated cycle. Payback on a busy yard is fast because the savings hit every single shift.
A. Retire the Torch Crew and the Gas Bill
Manually cutting car shells and structural steel takes several workers burning cutting gas all day. With a gantry shear, one operator feeds the bin and the machine presses and cuts unattended — removing multiple daily wages and the entire monthly gas bill at once.
B. Cut Smarter, Waste Less Energy
Encoder auto-stroke trims empty cylinder travel on every cut, so the machine shears more tonnes per hour while drawing less hydraulic power — a running-cost saving that compounds across the machine’s life.
Сравнительная таблица затрат
Reference Scenario: sizing roughly 1,000 tons of heavy scrap per month.
| Фактор стоимости | Manual Torch-Cutting | Gantry / Crocodile Shear | Ваше преимущество |
|---|---|---|---|
| Требуемая рабочая сила | 4–5 cutters, high wages | 1 operator on the station | Save wages plus all gas cost |
| Safety exposure | Open flame, hot work | Enclosed hydraulic cycle | Lower injury and insurance risk |
| Cutting speed | Slow, piece by piece | 8–16 cuts/min, box cycles | More tonnage per shift |
| Качество выходного продукта | Irregular, inconsistent | Uniform charge-ready lengths | Better furnace terms |
Why Our Gantry Shear Outlasts the Cheaper Alternatives
1. One-Piece Cast-Steel Shear Head Zero Welds, Zero Fatigue Cracking.
The shear head takes the absolute peak of the cutting force. Budget shears weld their heads together from steel plate, which inevitably suffers fatigue cracking under continuous high-tonnage cycles. Dingjoin casts the entire shear head as a single solid piece, distributing the extreme load evenly and ensuring it survives years of cutting structural steel and car shells without fracturing.
2. Three-Face Slide Rail Guidance A Straighter Cut, Cycle After Cycle.
Cheaper shears guide the cutting slider on just two faces, allowing it to twist slightly when it hits an uneven, dense charge. Dingjoin runs the slider against three faces. This extra contact area vastly increases tensile resistance, keeping the blades perfectly parallel. The result is a cleaner cut, less side-loading on the hydraulic cylinders, and a much longer life for both the rails and the blades.
3. Non-Stop Blade Gap Adjustment Maintain the Edge Without Killing the Power.
As wear plates settle, the blade gap widens, leading to uncut strands and jammed scrap. On a generic shear, fixing this means shutting down and losing hours to re-shimming. Dingjoin’s design allows the blade clearance to be readjusted while the machine stays in operation. You maintain perfect cut quality without sacrificing a single shift of production.
4. Encoder Auto-Stroke Technology Intelligent Travel Saves the Hydraulics.
A standard shear cylinder drives its full stroke every time, wasting time and overheating the hydraulic oil. Our shears use encoder stroke self-detection to read the actual height of the pressed scrap, adjusting the slider opening to match. By trimming empty travel, the machine runs faster, draws less power, and dramatically reduces wear on the hydraulic pumps and seals.
Dingjoin против дженериковых брендов
| Характеристика | Our Gantry Shear | Общего назначения / Бюджетные бренды |
|---|---|---|
| Shear head | One-piece cast-steel, fatigue resistant | Welded plate, cracks under sustained load |
| Slide rails | Three-face guidance, high tensile strength | Two-face guidance, allows twisting and wear |
| Blade adjustment | Fast adjustment without stopping production | Requires full shutdown and manual shimming |
| Stroke control | Encoder auto-stroke, trims empty travel | Fixed full stroke, wastes time and energy |
| Control system | Imported Schneider/Siemens PLC | Cheap unbranded relays, high fault rate |
The Gantry Shear as Your Line’s Feed Regulator — Protecting the Investment Downstream
Most buyers underestimate this: the shear is not just “another cutting machine,” it is the feed-conditioning gate that protects your most expensive asset — the crusher. It sits at the front of the line, and its whole job is to make sure nothing reaches the crusher that could jam it, bridge the hopper, or smash a rotor.
- Что поступает на вход: oversized, over-length and un-shreddable scrap — structural steel, thick plate, whole car shells, bundled rebar.
- Что выходит на выход: short, dense, uniformly sized charge that the crusher (or the furnace directly) can digest without stalling.
Here is the buyer logic that matters: a single unplanned rotor jam can cost you a full shift and thousands in wear parts. The shear absorbs that punishing first-stage abuse instead. For a smaller yard cutting solid sections to sell or feed, the DJ-EYJ crocodile shear (63–500 t) is the low-investment entry point. For a high-volume automated line, the Q91Y gantry shear presses and cuts bulky mixed scrap unattended, so one operator regulates the entire line’s feed rate. If your feed includes anything too big or too tough for your crusher’s throat, this stage isn’t optional — it’s insurance on everything behind it.
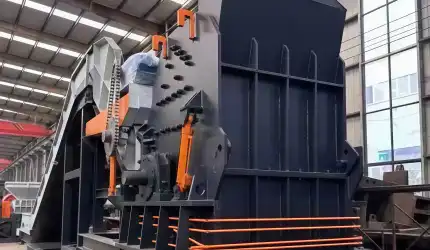
Наша производственная линия для измельчения металлолома:
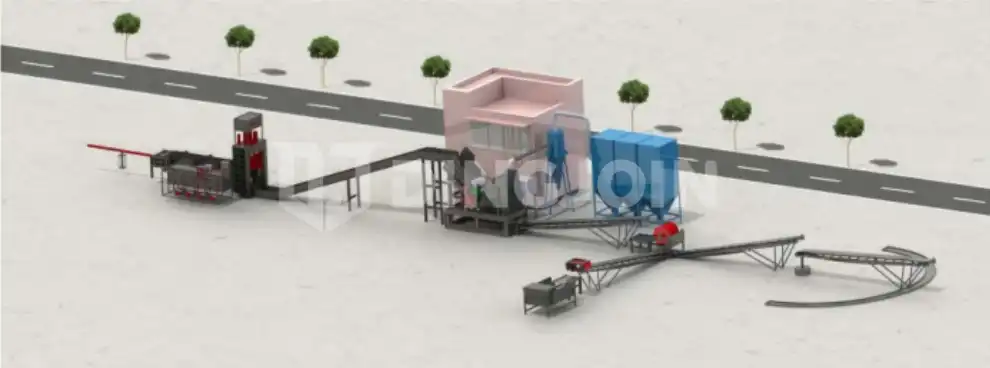
Предварительная резка и тонкое дробление для массивных объемов отходов.
Специально разработанная для обработки больших объемов и габаритных материалов, эта интегрированная линия использует передовое сочетание гидравлического ножевого станка с несколькими лезвиями и тяжелого дробильного станка для металлолома. Крупные объекты сначала подвергаются предварительной резке на управляемые по размеру фрагменты, а затем непрерывно транспортируются на линию дробления и сортировки для тонкой переработки. Эта система эффективно увеличивает вашу часовую производительность и одновременно значительно повышает конечную плотность материала.
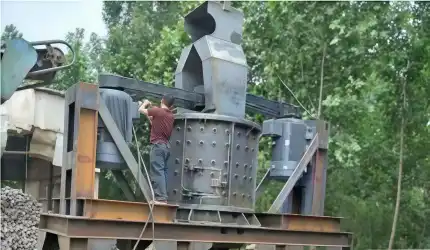
Первичное измельчение и ударное дробление для средних и крупных твердых отходов.
Разработанная для обработки среднегабаритных материалов в больших объемах, данная производственная линия использует высокопроизводительный двухвальный шредер (оснащенный прочными лезвиями из сплава) в паре со вторичным молотковым дробилкой. Такая двухступенчатая система дробления, измельчения и сортировки обеспечивает плавный, бесперебойный поток, гарантируя, что даже особенно прочные полые промышленные пластмассы и легкий металлолом будут переработаны до идеальных размеров для последующей сортировки.
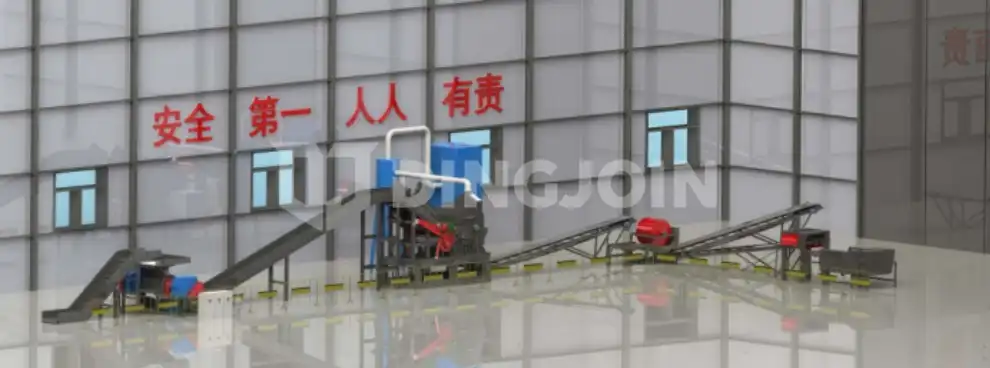
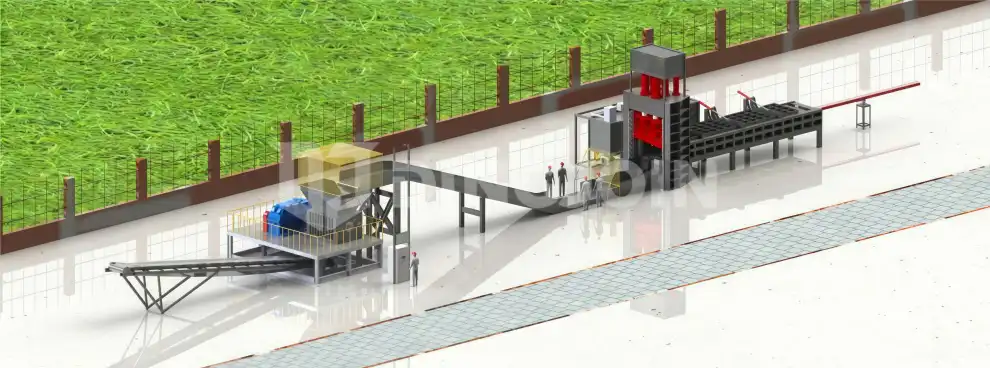
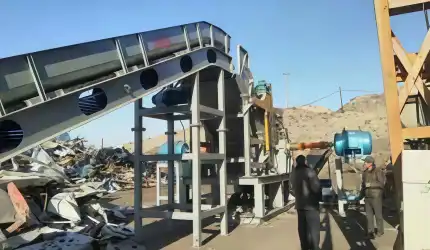
Непрерывная резка и разрыв для неупорядоченной арматуры.
Эта специализированная система полностью заменяет традиционные медленные методы переработки длинных, спутанных, изогнутых и связанных в пучки отходов арматурных стержней. Отходы арматуры сначала подаются в наш гидравлический ножевой станок высокой мощности для получения коротких, свободных фрагментов, а затем автоматически транспортируются конвейерами на платформу сортировки и в тяжелый шредер для арматуры для окончательного, полного уменьшения размера.
Башенного типа герметичная переработка без загрязнений.
Наша передовая башенного типа перерабатывающая линия предлагает полностью автоматизированную и экологически безопасную систему для переработки отработанных холодильников и крупных бытовых приборов (WEEE). Используя исключительно физические методы сортировки и сухое дробление, эта герметичная система не выделяет вредных газов, сточных вод или остаточных отходов и при этом достигает максимальных показателей разделения ценных черных и цветных металлов от пластмасс.
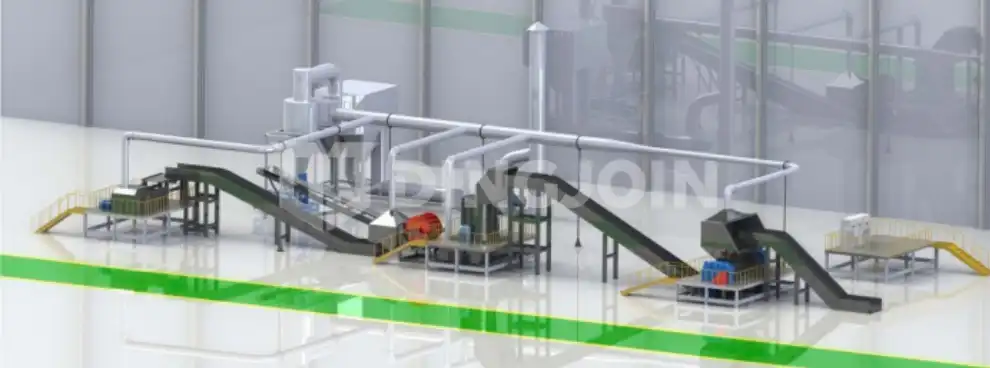
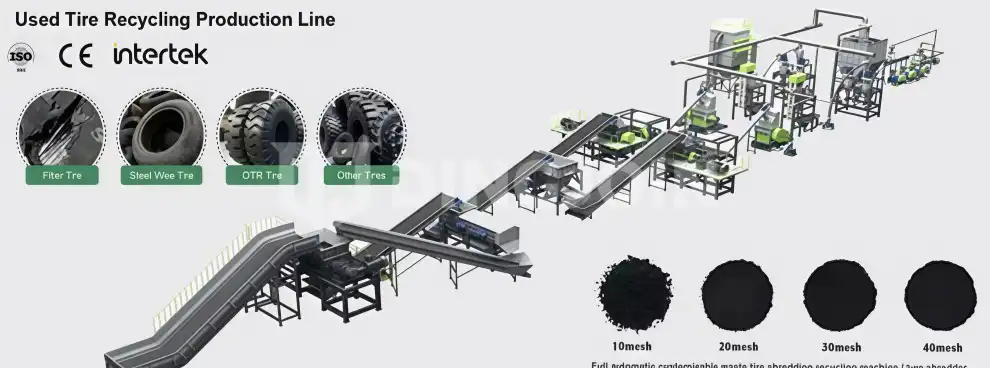
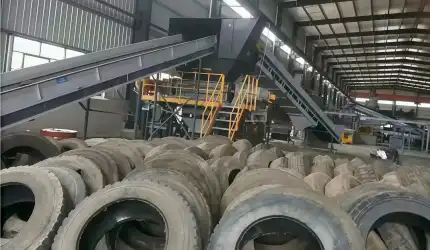
Полный цикл производства резиновой крошки и порошка без содержания стали.
Высокоавтоматизированное непрерывное решение для переработки отходов легковых автомобилей, грузовиков и внедорожных шин в резиновые гранулы и мелкий порошок высокой чистоты (размером от 30 до 120 меш). В системе применяется передовой физический процесс дробления и магнитной сепарации, обеспечивающий конечные резиновые продукты, полностью свободные от стальной проволоки и волокон (100% TP3T).
Global Cases of Metal Shearing Machines
Dingjoin gantry and crocodile shears are the backbone of scrap yards, demolition contractors, and foundries around the world. Whether it is a Q91Y gantry pressing and cutting whole car shells unattended, or a DJ-EYJ crocodile shear biting through heavy rebar and structural steel, our machines deliver the charge-ready lengths that furnaces demand. With one-piece cast-steel heads, intelligent auto-stroke technology, and a direct-from-factory pricing structure, international buyers rely on our shears to retire their torch crews and bring safe, high-tonnage automation to their daily operations.