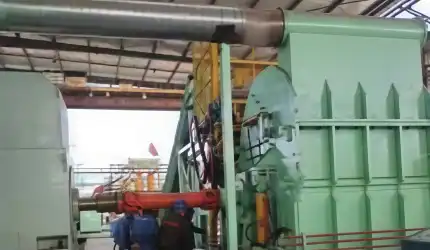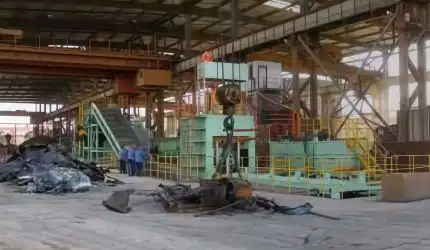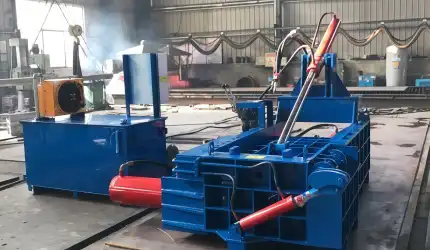
Ein-Station-Gantry-Scheren für Hochvolumen-Schrott-Zerschneidung
“Beißt durch alles – Scherkraft von 63 bis 500 Tonnen.“
Von verwickeltem Bewehrungsstahl und Stahlbau-Profilen bis hin zu kompletten Autokarosserien: zerschnitten auf ladebereite Längen.
- Zwei Baureihen, ein Standard: Q91Y-Gantry-Baureihe plus DJ-EYJ-Krokodilschere, ausgeführt in den Größen 63 t bis 500 t
- Gusseiserner Scherkopf: Dreiseitige Führungsschienen und schnelle, unterbrechungsfreie Messerspalt-Einstellung
- Importierte Steuerungstechnik: Schneider-/Siemens-Komponenten unter SPS-Steuereinheit mit Ein-Station-Steuerung
Dingjoin-Metall-Gantry-Schermaschine zum Verkauf
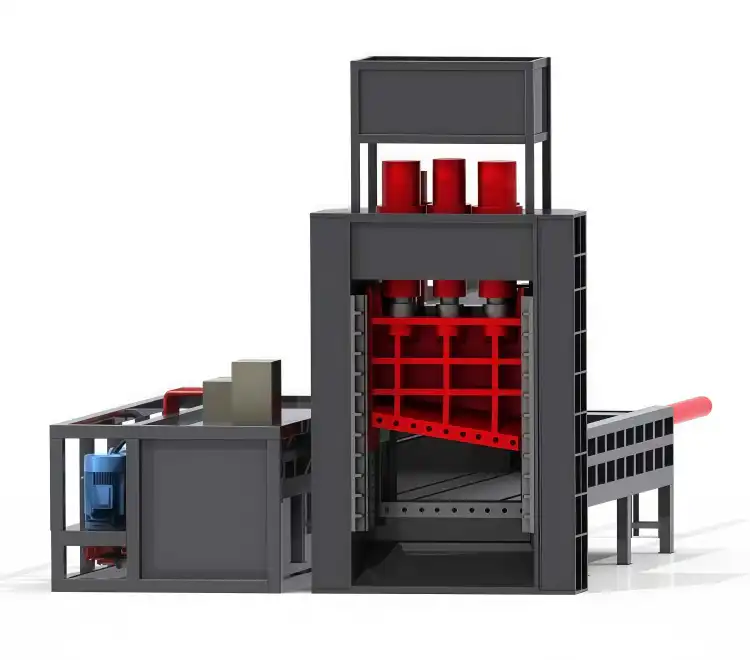
Vollformatige Gantry-Schermaschine, die sperrigen Schrott automatisch presst, fixiert und zerschneidet.
Q91Y-Gantry-Schere
Scherbreite & Scherkraft:
Bis zu 3000 mm Öffnungsweite, ≤750 MPa Betriebsdruck
Motor & Zuführung:
2×30 bis 6×90 kW, hydraulischer Zylinder / Kettenantrieb
Anwendungen:
Autokarosserien, Stahlbau-Profile, Profilstahl, kohlenstoffarmer leichter und mittelschwerer Schrott.
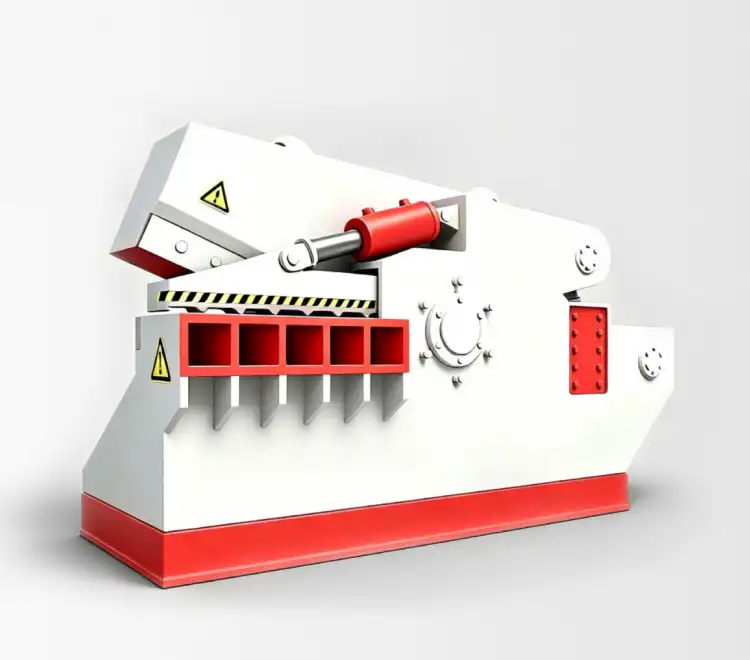
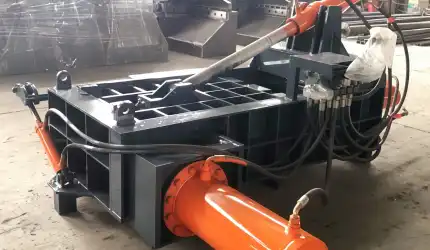
Kiefer-Schere, die massives Material mit einfacher, störungsarmer Konstruktion durchbeißt.
DJ-EYJ-Krokodilschere
Scherkraft:
63 t bis 500 t in neun Größen
Messerlänge & Taktzahl:
600–1800 mm Messerlänge, 8–16 Schnitte/min
Anwendungen:
Bewehrungsstahl, Rundstahl, Rohre, Plattenabschnitte, Schrott aus der Entsorgung von Alt-Fahrzeugen.
Dingjoin-Gantry-Schermaschinen-Lösungen
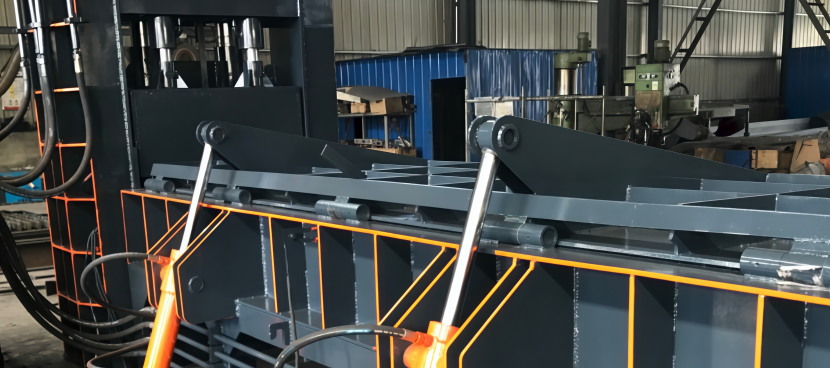
Gusseiserner Scherkopf Einteilige Gusskonstruktion – ohne Kompromisse.
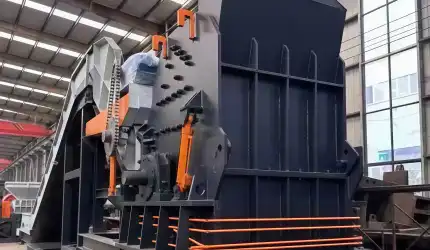
Der Scherkopf wird als ein einziger, massiver Gußkörper hergestellt – nicht aus Platten zusammengeschweißt; diese eine Konstruktionsentscheidung bestimmt maßgeblich, wie stark eine Gantry-Schere zupacken kann. Ein Gußkopf verteilt die enorme Schneidlast gleichmäßig und widersteht Ermüdungsbrüchen, die sich bei minderwertigeren Maschinen schließlich an den Schweißnähten bilden – so schneidet eine Dingjoin-Schere weiterhin problemlos Stahlbau-Profile, Profilstahl und komplette Autokarosserien, lange nachdem ein geschweißter Kopf bereits Versagenserscheinungen zeigt. Es ist der Unterschied zwischen einem Werkzeug, das jahrelang im Volllastbetrieb überlebt – und einem, das zum Reparaturfall wird.
Dreiseitige Führungsschienen Dreiseitig geführt für geradere Schnitte.
Statt den Schlitten auf zwei Flächen zu führen, läuft Dingjoin ihn an drei Flächen entlang; die zusätzliche Kontaktfläche verändert das Verhalten der Maschine unter Last grundlegend. Der erhöhte Zugwiderstand verhindert, dass sich der Schlitten bei einer ungleichmäßigen, dichten Last verzieht oder verschiebt, wodurch die Messer während des gesamten Hubes stets perfekt parallel bleiben. Das Ergebnis ist eine sauberere Schneidlinie, geringere Seitenbelastung des Zylinders, ein gleichmäßigerer Hubverlauf und spürbar längere Lebensdauer von Führungsschiene und Messern – alles dank einer konstruktiven Feinheit, deren Wert sich erst nach Tausenden anspruchsvoller Schnitte zeigt.
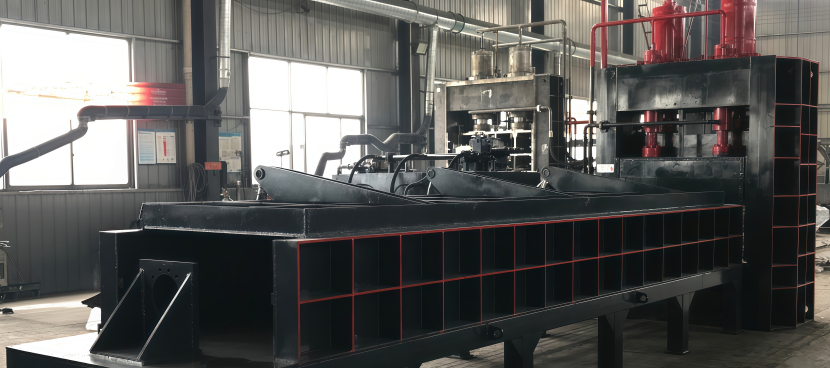
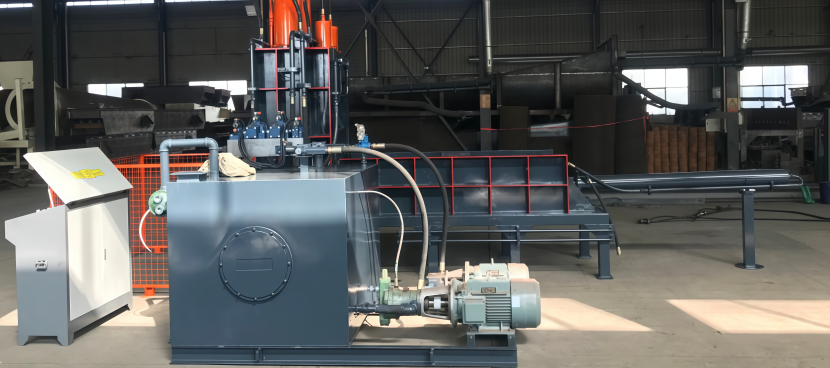
Encoder-gesteuerte automatische Hubkontrolle Die Schere denkt, bevor sie absenkt.
Die Encoder-Hub-Selbsterkennungstechnologie liest kontinuierlich die tatsächliche Höhe des Materials unter dem Presskopf ab und stellt automatisch die Schlittenöffnung entsprechend ein. Anstatt bei jedem Zyklus den vollen Hub auszuführen, bewegt sich die Schere nur so weit, wie die jeweilige Last tatsächlich erfordert – unnötige Leerwege werden somit eliminiert. Über eine ganze Schicht hinweg summiert sich diese eingesparte Bewegung zu deutlich kürzeren Zyklen und geringerem hydraulischen Energieverbrauch, sodass die Maschine mehr Tonnen pro Stunde schneidet, während sie weniger Leistung aufnimmt – eine Intelligenz, die sich sowohl in Produktivität als auch in Betriebskosten amortisiert.
Unterbrechungsfreier Messerspalt Spielfreiheit neu einstellen – ohne Stromabschaltung.
Mit der Zeit setzen sich die verschleißfesten Platten allmählich durch, wodurch der Messerspalt naturgemäß größer wird; bei herkömmlichen Scheren führt dies zu ungeschnittenen Litzen, Materialstaus und Stunden Ausfallzeit für Stillstand und Neuausrichtung der Führungsschienen mittels Unterlegscheiben. Dingjoin löst dieses Problem, indem es eine Nachjustierung des Messerspalts während des laufenden Betriebs ermöglicht – damit entfällt der alte Kompromiss zwischen Aufrechterhaltung der Schnittqualität und Produktionsausfall. Hochfeste Verschleißplatten an Pressvorrichtung, Seitenkompression und Schubkastenwänden verlängern das Wartungsintervall; und wenn eine Justierung schließlich doch erforderlich ist, kostet sie Sie nicht mehr eine ganze Schicht.
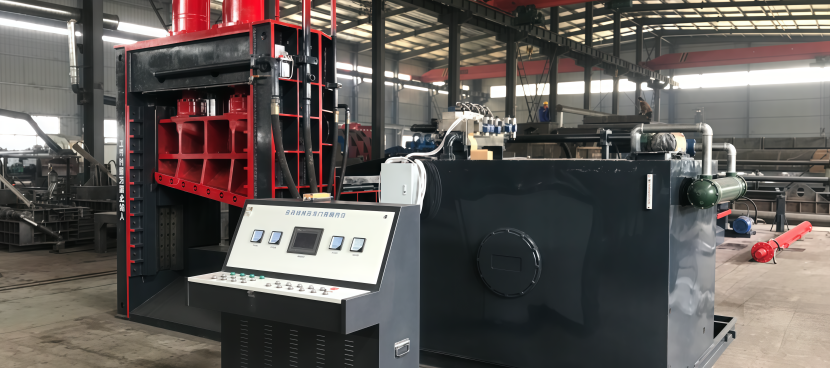
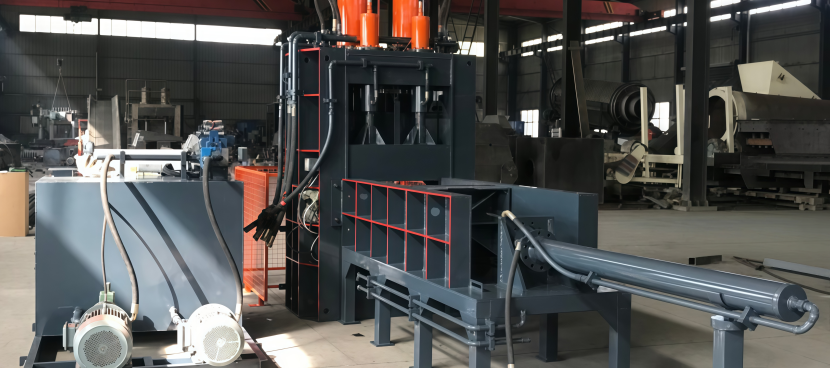
Schneider-/Siemens-SPS Importierte Steuerungstechnik, Ein-Station-Bedienung.
Das elektrische Herz der Schere besteht aus importierten Komponenten von Schneider (Frankreich) und Siemens (Deutschland), die aufgrund ihrer Zuverlässigkeit ausgewählt wurden – eine Anforderung, die ein Hochleistungs-Schrottplatz stellt. Eine einzige SPS koordiniert den gesamten Press-, Zuführ- und Schneidvorgang, sodass ein Bediener den gesamten Zyklus von einer einzigen Station aus steuern kann und dabei Live-Daten auf dem Touchscreen verfolgt. Das System verfügt über umfassende Selbst-Diagnosefunktionen, zeigt den Status jedes Subsystems an und verarbeitet ihn; zudem kann es Betriebsdaten sogar an einen entfernten Computer zur Fernüberwachung und -fehlerbehebung übermitteln.
Dingjoin-Gantry-Schermaschinen-Lösungen
Gusseiserner Scherkopf
Gusseiserner Scherkopf – Einteilige Gusskonstruktion, keine Kompromisse.
Der Scherkopf wird als ein einziger, massiver Gußkörper hergestellt – nicht aus Platten zusammengeschweißt; diese eine Konstruktionsentscheidung bestimmt maßgeblich, wie stark eine Gantry-Schere zupacken kann. Ein Gußkopf verteilt die enorme Schneidlast gleichmäßig und widersteht Ermüdungsbrüchen, die sich bei minderwertigeren Maschinen schließlich an den Schweißnähten bilden – so schneidet eine Dingjoin-Schere weiterhin problemlos Stahlbau-Profile, Profilstahl und komplette Autokarosserien, lange nachdem ein geschweißter Kopf bereits Versagenserscheinungen zeigt. Es ist der Unterschied zwischen einem Werkzeug, das jahrelang im Volllastbetrieb überlebt – und einem, das zum Reparaturfall wird.
Dreiseitige Führungsschienen
Dreiseitig geführte Gleitschienen für geradere Schnitte.
Statt den Schlitten auf zwei Flächen zu führen, läuft Dingjoin ihn an drei Flächen entlang; die zusätzliche Kontaktfläche verändert das Verhalten der Maschine unter Last grundlegend. Der erhöhte Zugwiderstand verhindert, dass sich der Schlitten bei einer ungleichmäßigen, dichten Last verzieht oder verschiebt, wodurch die Messer während des gesamten Hubes stets perfekt parallel bleiben. Das Ergebnis ist eine sauberere Schneidlinie, geringere Seitenbelastung des Zylinders, ein gleichmäßigerer Hubverlauf und spürbar längere Lebensdauer von Führungsschiene und Messern – alles dank einer konstruktiven Feinheit, deren Wert sich erst nach Tausenden anspruchsvoller Schnitte zeigt.
Encoder-gesteuerte automatische Hubkontrolle
Automatischer Hub mit Encoder – Die Schere „denkt“, bevor sie absenkt.
Die Encoder-Hub-Selbsterkennungstechnologie liest kontinuierlich die tatsächliche Höhe des Materials unter dem Presskopf ab und stellt automatisch die Schlittenöffnung entsprechend ein. Anstatt bei jedem Zyklus den vollen Hub auszuführen, bewegt sich die Schere nur so weit, wie die jeweilige Last tatsächlich erfordert – unnötige Leerwege werden somit eliminiert. Über eine ganze Schicht hinweg summiert sich diese eingesparte Bewegung zu deutlich kürzeren Zyklen und geringerem hydraulischen Energieverbrauch, sodass die Maschine mehr Tonnen pro Stunde schneidet, während sie weniger Leistung aufnimmt – eine Intelligenz, die sich sowohl in Produktivität als auch in Betriebskosten amortisiert.
Unterbrechungsfreier Messerspalt
Kontinuierliche Klingenspalt-Einstellung – Der Abstand wird neu justiert, ohne dass die Stromversorgung unterbrochen werden muss.
Mit der Zeit setzen sich die verschleißfesten Platten allmählich durch, wodurch der Messerspalt naturgemäß größer wird; bei herkömmlichen Scheren führt dies zu ungeschnittenen Litzen, Materialstaus und Stunden Ausfallzeit für Stillstand und Neuausrichtung der Führungsschienen mittels Unterlegscheiben. Dingjoin löst dieses Problem, indem es eine Nachjustierung des Messerspalts während des laufenden Betriebs ermöglicht – damit entfällt der alte Kompromiss zwischen Aufrechterhaltung der Schnittqualität und Produktionsausfall. Hochfeste Verschleißplatten an Pressvorrichtung, Seitenkompression und Schubkastenwänden verlängern das Wartungsintervall; und wenn eine Justierung schließlich doch erforderlich ist, kostet sie Sie nicht mehr eine ganze Schicht.
Schneider-/Siemens-SPS
Schneider-/Siemens-SPS – Importierte Steuerhirne, Einzelstationsteuerung.
Das elektrische Herz der Schere besteht aus importierten Komponenten von Schneider (Frankreich) und Siemens (Deutschland), die aufgrund ihrer Zuverlässigkeit ausgewählt wurden – eine Anforderung, die ein Hochleistungs-Schrottplatz stellt. Eine einzige SPS koordiniert den gesamten Press-, Zuführ- und Schneidvorgang, sodass ein Bediener den gesamten Zyklus von einer einzigen Station aus steuern kann und dabei Live-Daten auf dem Touchscreen verfolgt. Das System verfügt über umfassende Selbst-Diagnosefunktionen, zeigt den Status jedes Subsystems an und verarbeitet ihn; zudem kann es Betriebsdaten sogar an einen entfernten Computer zur Fernüberwachung und -fehlerbehebung übermitteln.
Was unsere Portal-Scheren schneiden
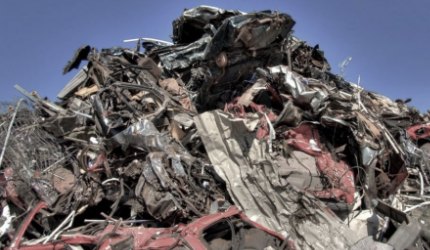
Fahrzeugwracks am Ende ihrer Lebensdauer
Komplette Pkw- und Lieferwagenkarosserien werden direkt in die Kammer eingelegt. Der Presskopf verdichtet sie, anschließend zerteilt der gusseiserne Scherkopf die Karosserie in kurze, einsatzbereite Stücke – ohne manuelles Halten, lediglich kontinuierliche Zuführung im eigenen Tempo der Schere.
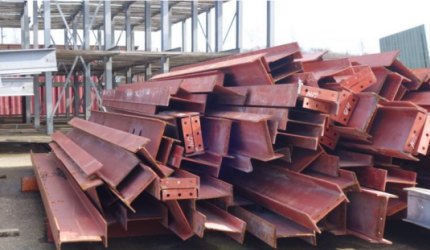
Tragkonstruktionen und Profilstahl
I-Träger, U-Träger, Winkelstahl und schwere Profilabschnitte aus Abbruch- und Fertigungsprozessen. Mit einer Scherkraft bis zu 500 t bei der Krokodil-Linie und Öffnungen bis zu 3000 mm bei der Portalkran-Linie wird dichter Stahlbaukalt in einheitliche Ofenchargen geschnitten.
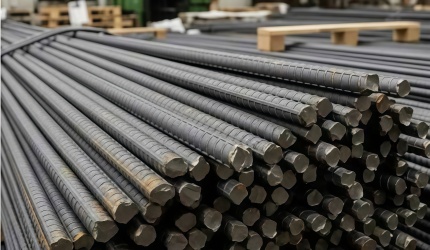
Bewehrungsstahl, Rundstahl und Rohre
Verwirrter, verbogener und gebündelter Bewehrungsstahl, Rundstahl und Rohre, die leichtere Maschinen verstopfen. Die Krokodilschere DJ-EYJ durchtrennt diese Massen mit ihrem Backenhub mit 8–16 Schnitten pro Minute und zerteilt sie sauber für das Wiedereinschmelzen oder den Wiederverkauf.
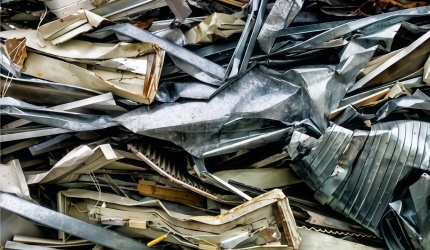
Kohlenstoffarmer Leicht- und Mittelschrott
Profile, dünnwandige Profile und lose leichte Materialien, die vor dem Schneiden komprimiert werden müssen. Der hydraulische Antrieb gewährleistet zuverlässige und wiederholgenaue Hubbewegungen und verwandelt losen kohlenstoffarmen Schrott in ordentliche, transportfreundliche Längen, die den Anforderungen für Ofeneinsatz entsprechen.
Technische Daten der Metall-Portalschere
Technische Daten der Portalschere
| Modell | Scherkraft (t) | Verarbeitungskapazität (t/h) | Messerkantenlänge (mm) | Schneidfrequenz (mal/min) | Leistung (kW) |
|---|---|---|---|---|---|
| DJ‑LMJ‑315 | 315 | 3‑5 | 1200 | 2‑4 | 22×2 |
| DJ‑LMJ‑400 | 400 | 4‑7 | 1400 | 2‑4 | 37×2 |
| DJ‑LMJ‑500 | 500 | 5‑8 | 1500 | 2‑4 | 45×2 |
| DJ‑LMJ‑630 | 630 | 8‑10 | 1600 | 2‑4 | 45×3 |
| DJ‑LMJ‑800 | 800 | 12‑15 | 1800 | 2‑4 | 55×3 |
| DJ‑LMJ‑1000 | 1000 | 15‑20 | 2000 | 2‑4 | 55×4 |
| DJ‑LMJ‑1250 | 1250 | 20‑30 | 2500 | 2‑4 | 55×4 |
Technische Daten der Krokodilschere
| Modell | Scherkraft (t) | Materialpresskraft (t) | Messerlänge (mm) | Öffnungsweite (mm) | Schneidfrequenz (mal/min) | Scherspezifikation (mm) | Motorleistung (kW) |
|---|---|---|---|---|---|---|---|
| DJ‑EYJ‑63 | 63 | 16 | 600 | 280 | 9‑16 | 30×30 Φ35 | 7.5 |
| DJ‑EYJ‑100 | 100 | 16 | 600 | 280 | 9‑16 | 40×40 Φ45 | 11 |
| DJ‑EYJ‑120 | 120 | 20 | 600 | 280 | 9‑16 | 45×45 Φ50 | 15 |
| DJ‑EYJ‑160 | 160 | 25 | 700 | 320 | 9‑16 | 55×55 Φ63 | 18.5 |
| DJ‑EYJ‑200 | 200 | 25 | 800 | 380 | 9‑16 | 65×65 Φ75 | 22 |
| DJ‑EYJ‑250 | 250 | 26 | 1000 | 480 | 9‑16 | 70×70 Φ80 | 30 |
| DJ‑EYJ‑315 | 315 | 42 | 1200 | 520 | 8‑16 | 80*80 Φ90 | 37 |
| DJ‑EYJ‑400 | 400 | 42 | 1500 | 700 | 8‑16 | 90*90 Φ100 | 44 |
| DJ‑EYJ‑500 | 500 | 42 | 1800 | 900 | 8‑16 | 100*100 Φ110 | 44 |
Gantry Shear vs. Crocodile Shear — Which One Fits Your Scrap?
Both machines cut cold scrap into furnace-ready lengths, but they get there in very different ways, handle very different material, and sit at very different price and footprint points. Here is a straight comparison so you can match the machine to the scrap you actually feed. Dingjoin builds both families — the Q91Y gantry line for high-volume yards and the DJ-EYJ crocodile line for focused, solid-section cutting — so the right answer is whichever one earns most on your floor.
How Each One Works
A gantry shear is a full box-feed machine: material is loaded into a large bin, a press head compacts it from above, a side compression device squares it up, and only then does the shear cylinder drive down through the whole compressed mass. Because it presses, holds and cuts in one automated cycle, it swallows bulky, loose, mixed scrap — including whole car shells — without an operator ever touching the material.
A crocodile shear works like a pair of jaws hinged at one end, named for the way the upper blade closes onto the lower like a crocodile’s mouth. It has no box and no press head; you feed solid pieces into the throat and the jaw bites through them. Simple, compact and cheap to run, it is built for cutting dense, defined sections rather than compacting loose piles.
Which Should You Choose?
| Factor | Crocodile Shear (DJ-EYJ) | Gantry Shear (Q91Y) |
|---|---|---|
| Cutting action | Hinged jaw biting solid pieces | Press-compact then full-box shear |
| Best for | Rebar, round bar, pipe, structural sections | Car shells, loose light scrap, mixed feed |
| Feed style | Manual feed of defined pieces | Bin-loaded by grab, unattended cutting |
| Force range | 63 t to 500 t | 2×30 up to 6×90 kW drive, ≤750 Mpa |
| Footprint & cost | Compact, low investment and upkeep | Larger plant, higher throughput |
| Output rhythm | 8–16 cuts/min on solids | Continuous box cycles for volume |
Choose the crocodile shear when your work is cutting solid, defined scrap — rebar, bar, pipe and sections — and you want a simple, low-fault machine with modest running cost.
Step up to the gantry shear when you handle loose, bulky, mixed scrap in volume and need the machine to press and cut it unattended.
Dingjoin Gantry Shear Prices & ROI Analysis
Werksdirekte Preisstruktur
You pay Dingjoin for the machine, not for a chain of agents. The one-piece cast shear head, three-face slide rails and heavy frame are all built in-house, so the price reflects the steel and the engineering — not the markup of a trading company reselling someone else’s shear.
- Crocodile Line (DJ-EYJ-63 to DJ-EYJ-500): 7.5–44 kW, 63–500 t force — compact, low investment, low running cost for solid-section cutting.
- Gantry Line (Q91Y-315W to Q91Y-2000W): 2×30 up to 6×90 kW — full box-feed automation for high-volume, unattended cutting.
ROI-Aufschlüsselung: So amortisiert sich die Maschine selbst
A shear replaces slow, dangerous, consumable-hungry torch work with one automated cycle. Payback on a busy yard is fast because the savings hit every single shift.
A. Retire the Torch Crew and the Gas Bill
Manually cutting car shells and structural steel takes several workers burning cutting gas all day. With a gantry shear, one operator feeds the bin and the machine presses and cuts unattended — removing multiple daily wages and the entire monthly gas bill at once.
B. Cut Smarter, Waste Less Energy
Encoder auto-stroke trims empty cylinder travel on every cut, so the machine shears more tonnes per hour while drawing less hydraulic power — a running-cost saving that compounds across the machine’s life.
Kostenvergleichstabelle
Reference Scenario: sizing roughly 1,000 tons of heavy scrap per month.
| Kostenfaktor | Manual Torch-Cutting | Gantry / Crocodile Shear | Ihr Vorteil |
|---|---|---|---|
| Labor required | 4–5 cutters, high wages | 1 operator on the station | Save wages plus all gas cost |
| Safety exposure | Open flame, hot work | Enclosed hydraulic cycle | Lower injury and insurance risk |
| Cutting speed | Slow, piece by piece | 8–16 cuts/min, box cycles | More tonnage per shift |
| Ausgabegüte | Irregular, inconsistent | Uniform charge-ready lengths | Better furnace terms |
Why Our Gantry Shear Outlasts the Cheaper Alternatives
1. One-Piece Cast-Steel Shear Head Zero Welds, Zero Fatigue Cracking.
The shear head takes the absolute peak of the cutting force. Budget shears weld their heads together from steel plate, which inevitably suffers fatigue cracking under continuous high-tonnage cycles. Dingjoin casts the entire shear head as a single solid piece, distributing the extreme load evenly and ensuring it survives years of cutting structural steel and car shells without fracturing.
2. Three-Face Slide Rail Guidance A Straighter Cut, Cycle After Cycle.
Cheaper shears guide the cutting slider on just two faces, allowing it to twist slightly when it hits an uneven, dense charge. Dingjoin runs the slider against three faces. This extra contact area vastly increases tensile resistance, keeping the blades perfectly parallel. The result is a cleaner cut, less side-loading on the hydraulic cylinders, and a much longer life for both the rails and the blades.
3. Non-Stop Blade Gap Adjustment Maintain the Edge Without Killing the Power.
As wear plates settle, the blade gap widens, leading to uncut strands and jammed scrap. On a generic shear, fixing this means shutting down and losing hours to re-shimming. Dingjoin’s design allows the blade clearance to be readjusted while the machine stays in operation. You maintain perfect cut quality without sacrificing a single shift of production.
4. Encoder Auto-Stroke Technology Intelligent Travel Saves the Hydraulics.
A standard shear cylinder drives its full stroke every time, wasting time and overheating the hydraulic oil. Our shears use encoder stroke self-detection to read the actual height of the pressed scrap, adjusting the slider opening to match. By trimming empty travel, the machine runs faster, draws less power, and dramatically reduces wear on the hydraulic pumps and seals.
Dingjoin vs. Generische Marken
| Merkmal | Our Gantry Shear | Allgemeine / Budget-Marken |
|---|---|---|
| Shear head | One-piece cast-steel, fatigue resistant | Welded plate, cracks under sustained load |
| Slide rails | Three-face guidance, high tensile strength | Two-face guidance, allows twisting and wear |
| Blade adjustment | Fast adjustment without stopping production | Requires full shutdown and manual shimming |
| Stroke control | Encoder auto-stroke, trims empty travel | Fixed full stroke, wastes time and energy |
| Control system | Imported Schneider/Siemens PLC | Cheap unbranded relays, high fault rate |
The Gantry Shear as Your Line’s Feed Regulator — Protecting the Investment Downstream
Most buyers underestimate this: the shear is not just “another cutting machine,” it is the feed-conditioning gate that protects your most expensive asset — the crusher. It sits at the front of the line, and its whole job is to make sure nothing reaches the crusher that could jam it, bridge the hopper, or smash a rotor.
- Was zugeführt wird: oversized, over-length and un-shreddable scrap — structural steel, thick plate, whole car shells, bundled rebar.
- Was ausgegeben wird: short, dense, uniformly sized charge that the crusher (or the furnace directly) can digest without stalling.
Here is the buyer logic that matters: a single unplanned rotor jam can cost you a full shift and thousands in wear parts. The shear absorbs that punishing first-stage abuse instead. For a smaller yard cutting solid sections to sell or feed, the DJ-EYJ crocodile shear (63–500 t) is the low-investment entry point. For a high-volume automated line, the Q91Y gantry shear presses and cuts bulky mixed scrap unattended, so one operator regulates the entire line’s feed rate. If your feed includes anything too big or too tough for your crusher’s throat, this stage isn’t optional — it’s insurance on everything behind it.
Unsere Metallschrott-Zerkleinerungsanlage:
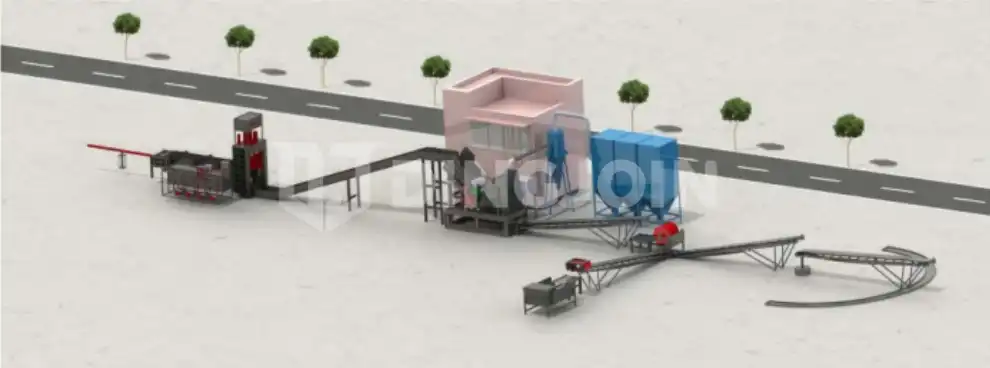
Vor-Schneiden & Feinzerkleinerung für massiven Schüttgutabfall.
Speziell für die Handhabung von großvolumigen und sperrigen Materialien konzipiert, kombiniert diese integrierte Anlage fortschrittlich eine mehrblättrige hydraulische Schere mit einem schwerlastfähigen Schrottzerkleinerer. Große Objekte werden zunächst vorgeschert, um handhabbare Stücke zu erhalten, und anschließend kontinuierlich zur Zerkleinerungs- und Sortieranlage für die Feinverarbeitung transportiert. Dieses System steigert Ihre stündliche Ausbringung effektiv und erhöht gleichzeitig die endgültige Materialdichte drastisch.
Primäres Zerkleinern & Hammerzerkleinern für mittelgroßen bis großen Feststoffabfall.
Für mittelgroße Materialien mit hohem Volumen entwickelt, nutzt diese Produktionslinie einen leistungsstarken Doppelwellen-Zerkleinerer (mit robusten Legierungs-Messern) in Kombination mit einem sekundären Hammerzerkleinerer. Diese zweistufige Zerkleinerungs-, Zerkleinerungs- und Siebanlage gewährleistet einen reibungslosen, unterbrechungsfreien Durchlauf und stellt sicher, dass selbst widerstandsfähige, hohle industrielle Kunststoffe sowie leichter Metallschrott auf ideale Sortiermaße reduziert werden.
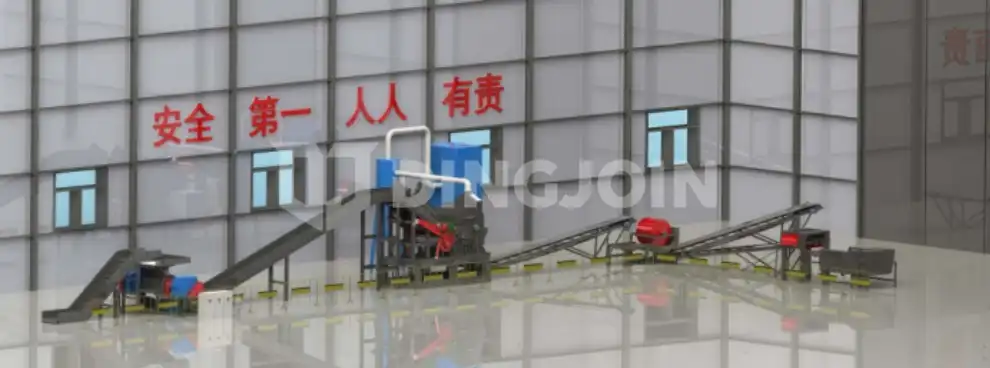
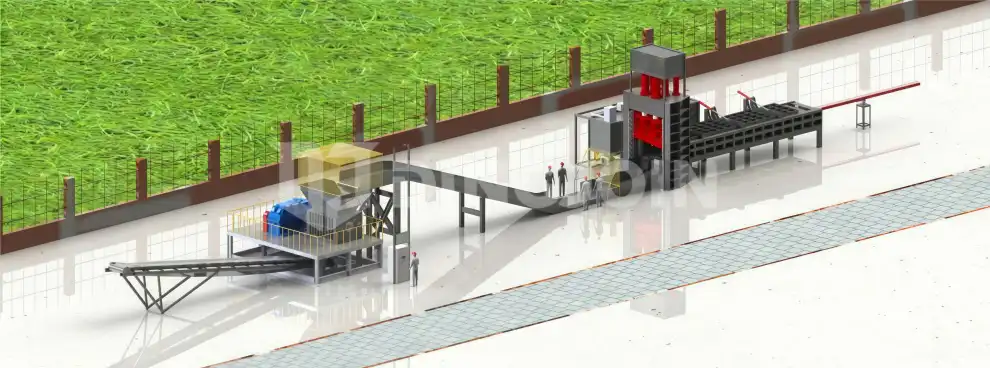
Kontinuierliches Schneiden und Reißen für unsortierten Bewehrungsstahl.
Dieses spezialisierte System ersetzt vollständig herkömmliche, langsame Verfahren zur Aufbereitung langer, verhedderter, gebogener und gebündelter Alt-Bewehrungsstäbe. Der Alt-Bewehrungsstahl wird zunächst in unsere kraftvolle hydraulische Schere eingegeben, um in kurze, lose Stücke zerteilt zu werden, und anschließend automatisch über Förderbänder zur Sortierplattform und zum schwerlastfähigen Bewehrungsstahl-Zerkleinerer für die endgültige, vollständige Größenreduktion weitergeleitet.
Turm-artige, geschlossene Aufbereitung ohne jegliche Umweltbelastung.
Unsere fortschrittliche turmartige Aufbereitungsanlage bietet ein vollautomatisches und umweltfreundliches System zum Recycling von Alt-Kühlschränken und großen Haushaltsgeräten (WEEE). Durch den ausschließlichen Einsatz physikalischer Trennverfahren und trockener Zerkleinerung erzeugt dieses geschlossene System keinerlei schädliche Gase, Abwasser oder Rückstände, während gleichzeitig maximale Trennraten wertvoller Eisen- und Nichteisenmetalle von Kunststoffen erreicht werden.
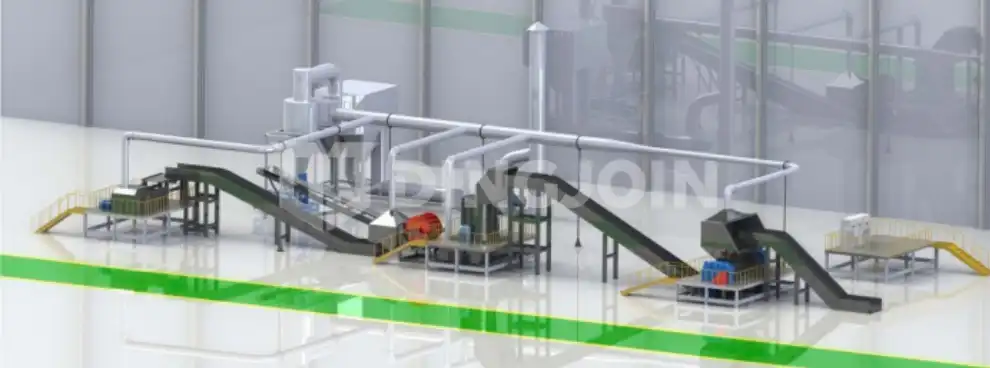
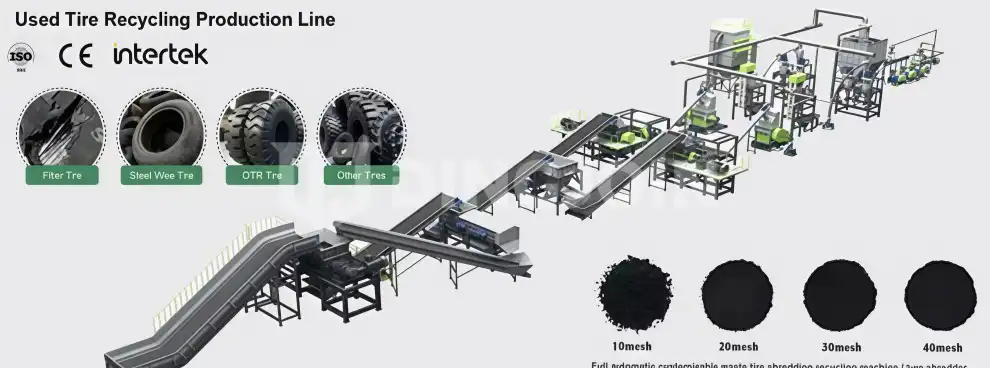
Vollständige Herstellung von stahlfreien Gummigranulaten und -pulvern.
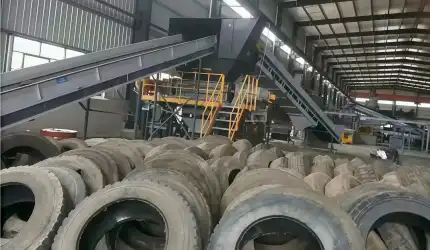
Eine hochautomatisierte, kontinuierliche Recyclinglösung, die darauf ausgelegt ist, Alt-Reifen von Pkw, Lastkraftwagen und OTR-Fahrzeugen in hochreine Gummigranulate und feines Pulver (mit einer Korngröße von 30 bis 120 Mesh) zu verarbeiten. Das System nutzt ein fortschrittliches physikalisches Zerkleinerungs- und magnetisches Trennverfahren, um Endprodukte aus Gummi zu liefern, die zu 100 % frei von Stahldrähten und Fasern sind.
Global Cases of Metal Shearing Machines
Dingjoin gantry and crocodile shears are the backbone of scrap yards, demolition contractors, and foundries around the world. Whether it is a Q91Y gantry pressing and cutting whole car shells unattended, or a DJ-EYJ crocodile shear biting through heavy rebar and structural steel, our machines deliver the charge-ready lengths that furnaces demand. With one-piece cast-steel heads, intelligent auto-stroke technology, and a direct-from-factory pricing structure, international buyers rely on our shears to retire their torch crews and bring safe, high-tonnage automation to their daily operations.